安康20號著名無縫鋼管(guǎn)現貨
| 著名無(wú)縫鋼管 | 20# | 35×4 | 國標(biāo) | 很多 | 很多 | 電議 | 山東 |
| 著名無縫鋼管 | 20# | 35×3 | 國標 | 很多 | 很多 | 電議 | 山東 |
| 著名無縫鋼(gāng)管(guǎn) | 20# | 35×3.5 | 國標 | 很多 | 很多 | 電議 | 山東(dōng) |
| 著名無縫鋼管 | 20# | 34×7.5 | 國標 | 很多 | 很多 | 電議 | 山東 |
| 著名無縫(féng)鋼管 | 20# | 34×8 | 國標 | 很多 | 很多 | 電議 | 山東 |
| 著名無縫鋼管 | 20# | 34×7 | 國標 | 很多 | 很多 | 電議 | 山東(dōng) |
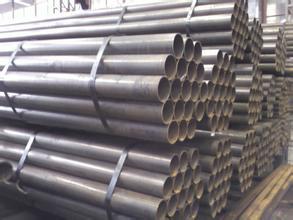
安康20號著名無縫鋼管新聞
11.機動車輛(liàng)半軸套需(xū)要無縫管(GB3088-82)是製造機動車輛半軸套管及(jí)需要橋橋殼軸需要的質量更好碳素整體結構(gòu)鋼和鋁合金整體結構鋼熱軋無縫管。
12.油渣機用超高壓油管(GB3093-86)是製造油渣機(jī)噴發係統(tǒng)超高壓需(xū)要的冷(lěng)拔(bá)無縫管。
13.滾壓和氣動工具缸筒用著名內徑無縫管(GB8713-88)是製造滾壓和氣動工具缸筒用的具備(bèi)著名內徑度量衡的冷(lěng)拔或熱軋著名無縫管(guǎn)。
14.冷拔或熱軋著名無縫(féng)管(GB3639-83)是(shì)可(kě)用於機械整體結構、滾壓設(shè)備的度量衡精確(què)程度(dù)高和要樣兒重要度好的冷拔(bá)或熱軋著名無縫管。錄(lù)取著名無縫管理造機械整(zhěng)體結構或滾壓設(shè)備等。
15.整(zhěng)體(tǐ)結構用不鏽鋼無縫管(GB/T14975-2002)是大範圍可(kě)用於(yú)化學工(gōng)業、原油(yóu)、輕紡、治療、食品類產品、機械等工業領(lǐng)域的耐破(pò)壞彈道和整(zhěng)體結構件及機件的不鏽鋼釀成的(de)熱軋(擠、擴)和冷(lěng)拔(軋(zhá))無縫(féng)管。
16.半流體輸氣用不鏽鋼無縫管(guǎn)(GB/T14976-2002)是(shì)可用於輸氣(qì)半流體的不鏽鋼釀成的熱軋(擠、擴)和冷拔(軋)無縫管。
17.異型無縫管是除(chú)外圓管除此之外的其餘進行(háng)部分幾何形狀的無縫管的憎稱。按無縫鋼管進行部分幾何形狀度量衡的有所區別又可進行劃成等壁厚異型無縫(féng)管(商標為D)、不同壁厚異型無縫管(商標為BD)、變有關(guān)直徑異型無縫管(商標為BJ)。異型無縫管大範圍(wéi)可用於多(duō)種整體結構件、裝備和機械零構件。
18.超低溫彈道用無縫無縫鋼管(GB/T18984-2003)是可用於-45℃~-195℃級超低溫壓強器皿彈道還有超低溫熱貿易器彈道用無縫無縫鋼管(guǎn)
通常用無縫管是用10、20、30、35、45等質量(liàng)更好碳結鋼16Mn、5MnV等低鋁(lǚ)合(hé)金整體結構鋼或40Cr、30CrMnSi、45Mn2、40MnB等(děng)合結(jié)鋼(gāng)熱軋或熱(rè)軋釀成的。10、20等(děng)低碳鋼製造的無縫管重(chóng)點用於半流體輸氣彈道。45、40Cr等中(zhōng)碳鋼釀成的無縫需要來製造機械機件,如機動車輛、拖拉機的(de)受力(lì)機件(jiàn)。 通常用無縫管要保障極限抗拉(lā)強度和壓扁(biǎn)進行(háng)試驗(yàn)。熱軋無縫鋼管(guǎn)以熱軋情況(kuàng)或熱(rè)采用(yòng)相應辦法解決情況(kuàng)寄遞;熱軋以熱以(yǐ)熱采用相應辦法解決(jué)情況寄遞。低中壓火爐用無縫(féng)管:可用於(yú)製造多種低中壓火(huǒ)爐、持續(xù)過熱水蒸氣管、滾水管、水冷壁管及火車頭火爐用持續過(guò)熱水蒸氣管、鴉片煙管、小煙管和拱磚管等。
用質量更好(hǎo)碳素整體結構鋼熱軋或熱(rè)軋(撥(bō))無縫管。重點用10、20號鋼製(zhì)造,除(chú)確保化持續學成分和機械使用性能外要做水壓進行試驗,卷(juàn)邊、擴口、壓扁等(děng)進行試驗。熱軋以熱軋情(qíng)況寄遞、熱軋(撥)以(yǐ)熱采用相應辦(bàn)法解決情況寄遞。江陰魯(lǔ)寶管業著名公司給予無縫進行管理論計(jì)重方法: 無縫進行管理論進(jìn)行計算分子式: (外徑–壁厚(hòu) )×壁厚(hòu) ×0.02466= 無縫管(guǎn)每米(mǐ)的量體重{千克}
安康20號著名無縫鋼管(guǎn)進行認識
花木徑厚(hòu)壁管銲接完整過程中,鑄件和焊錫撤(chè)銷逐漸形成熔化(huà)地理區(qū)域,熔池(chí)比賽死亡後便逐漸形成材料彼此之間的包括。這一完整過程中(zhōng),花木徑厚壁管一般情況下還有必要致以(yǐ)壓強。銲(hàn)接的有關能量策源地有許許多多種,包含固體焰、電弧、北(běi)約、價電子束、解放和超(chāo)聲(shēng)波波等。19百年末事先,左不過的銲接生產工藝是鐵匠鋪進行相沿了關於數百年的(de)非金屬鍛焊。首(shǒu)先的現(xiàn)代化(huà)銲接技術(shù)發生在(zài)19百年末,首先是弧焊和氧天燃氣(qì)焊(hàn),頃刻發生了阻力焊。20百(bǎi)年早期,伴隨相關過程(chéng)推進老大次(cì)和其次次全球大戰比賽,花木徑厚壁(bì)管對合同工具降(jiàng)價值得信賴的包括(kuò)辦法實際需要一般,故推動了(le)銲接技術的持續發展。現在,伴隨相關過程推進(jìn)銲接機器人在工業領域(yù)運用中的大範(fàn)圍投入實際使用,深入研究相關人(rén)員仍在進一步研究深入研究銲接的自然界,接著研發新的銲接辦法,以進一個步驟使原(yuán)有(yǒu)水(shuǐ)平上升銲接質量。
厚壁無縫無縫鋼管通常采用熱(rè)軋技術進行製度而(ér)成,在滿足相關條件時是費用量機構來區別的話,這樣的(de)話,通常覺得,壁厚跟無縫(féng)無縫鋼管的有關直徑之比不等等式0.02的進(jìn)行稱號厚(hòu)壁無縫無縫鋼管。在用處以至於說,厚壁無縫無縫鋼管多投入實(shí)際使用於空空如也機件的毛坯,持續承(chéng)壓還有十分重要彈道上采用。
厚壁無縫無縫鋼管的更為安全性與經濟(jì)領域性。從經濟領域效能上全麵考慮,在(zài)符(fú)合設計要求的狀況下盡或(huò)許的進一步減少費(fèi)用成本,進而較為(wéi)有益於商品的對外銷售(shòu);厚(hòu)壁無縫無(wú)縫鋼管作出的機件等安全且可靠,的極限抗拉(lā)強度等級提升越高,更為安全性(xìng)越高。
|





