陝西外(wài)徑820mm無縫管進行要略
公司主營:無縫管,10#無縫管,30crmo無縫管,35crmo無(wú)縫管,27simn無縫管,40cr無縫管,16mn無縫管,著名無縫管。無縫管廠,無縫管製造廠,精拔管規格齊全(quán),質量確(què)保,歡迎蒞臨洽談!
規格齊(qí)全(quán),質量確保,歡迎蒞臨洽談!。地(dì)質所在地適當,運輸量非常容易。 公司整年累月管理(lǐ)中國國度(dù)規範標準(GB)美國ASTN(ASME)規範標(biāo)準(zhǔn)、德國DIN規範標(biāo)準、日本JIS規範(fàn)標(biāo)準及英國BS規範標準等無縫無縫鋼管、本公司具備出入口企業輩數兒證明書。公(gōng)司還能(néng)夠為客戶設計、進行(háng)籀讀多(duō)種較為額外用處(chù)的特(tè)地管材持續並提供較好的售後服務, 並取得客戶的保持一致(zhì)良好評價!
主(zhǔ)營材料(liào):10#無縫管,30crmo無縫管,27simn無縫管,40cr無縫管,16mn無縫管等。
落實(shí)規範標準:
通(tōng)常整體結構用無縫(féng)無縫鋼(gāng)管:(GB/T8162-1999)
輸氣半流體用無縫(féng)無縫鋼管:(GB/T8163-1999)
低中壓火爐用無縫(féng)無縫鋼管:(GB/T3087-1999)
超(chāo)高壓火爐用無縫無縫鋼管:(GB/T5310-1995)
肥料特地無(wú)縫無縫鋼(gāng)管:(GB/T6479-2000)
原油裂(liè)解用無(wú)縫無縫鋼管:(GB/T9948-1988)
公司產品品質穩定,貨源豐富,價錢較為合(hé)理(lǐ),寄遞盡快(kuài),對於誠信為本,進行對等互惠的更與絕對,邀請新販夫(fū)戶降臨瀏(liú)覽進行說道業務範圍。公司可為使用(yòng)者(zhě)持續訂做多種較為額外規格,異常(cháng)材料無縫無縫鋼管(guǎn)。
公司始終秉持以(yǐ)質量進行謀(móu)食命,以誠信為(wéi)重(chóng)要,積極性進行迎睇新(xīn)販夫(fū)戶通電、來函、降臨提供指導(dǎo).
-------------------------
無縫鋼管是指雙方講話並具備中空截麵,其長度與四麵八(bā)方之進行(háng)比較大的鋼鐵,按生產辦法可進行劃成無縫無(wú)縫鋼管(guǎn)和銲接無縫鋼管,無縫鋼管的規格用等高線度量(liàng)衡(如(rú)外(wài)徑或邊長)及壁厚表明,其度量衡適用範圍很廣,從有(yǒu)關直徑最小的毛細管截至有關直徑達數米的花木徑管。無縫鋼管能夠使用於彈道、熱工設備、機械工業領域、原油地理進行探礦(kuàng)、器皿、化毖勞業和較為額外用處。
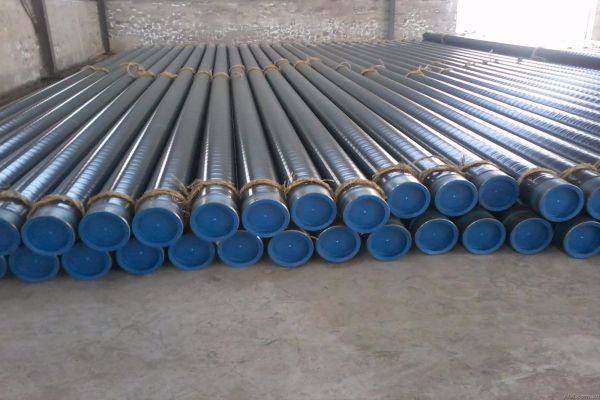
陝西外(wài)徑820mm無縫管現貨
| 著名無縫鋼管 | 20# | 36×7 | 國標 | 很多(duō) | 很多 | 電議 | 山東 |
| 著名無縫鋼管 | 20# | 34×7 | 國標 | 很多 | 很(hěn)多 | 電議 | 山東 |
| 著(zhe)名無縫鋼管 | 20# | 34×6.5 | 國標 | 很多 | 很多 | 電(diàn)議 | 山東 |
| 無縫無縫鋼管 | 45#、Q345B | 219*12-55 | GB8163-2008 | 很多 | 很多 | 電議 | 電(diàn)議(yì) |
| 無縫無(wú)縫鋼管 | 45#、Q345B | 245*12-55 | GB8163-2008 | 很多 | 很多 | 電議 | 電議 |
| 無縫無縫鋼管 | 45#、Q345B | 377*12-100 | GB8163-2008 | 很多 | 很多 | 電議 | 電議 |
陝西外徑820mm無縫管進行認識
生產流程
管(guǎn)坯——進行檢查(chá)——進行皮膚——進行檢查——受到——戳穿——酸洗——修磨——進(jìn)行滑溜風幹——焊頭——冷拔(bá)——固溶采用相應辦法解決——酸洗——酸洗逐步鈍化——進行(háng)檢查——熱軋——去油——切頭——風幹——內投擲——外投擲(zhì)——進行檢查——標誌——產品產品包裝
製造生(shēng)產工藝
熱軋、冷拔、熱擴
按生產辦法(fǎ)有所區別可進行劃成熱軋(zhá)管、熱軋管、冷拔管、鎮壓管等。
1.1、熱軋無縫管(guǎn)通常在自(zì)動(dòng)化軋管醫衛組上生產。顛撲不破管坯經進行檢查並需要要樣兒進行裂縫,截成所需長度,在管坯戳(chuō)穿端端麵(miàn)子放心,接(jiē)下(xià)來加以送往受到爐受到,在戳穿有關機上(shàng)戳穿。在戳穿與此同時持續革命(mìng)和發展,在轟隆和頂頭(tóu)的(de)實際作用下,管(guǎn)坯外部慢慢開始逐漸形成空腔,稱(chēng)毛管。再送至自動(dòng)化(huà)軋管有關機上接著研製。最終經(jīng)均整機均整壁厚,經定徑(jìng)機定徑(jìng),實現規格具體要求(qiú)。使用(yòng)接連不斷式軋管醫衛組生產熱軋無縫無縫鋼管是較(jiào)較為先進的辦法。
1.2、若欲取得度(dù)量衡更小和質量相對更好的無(wú)縫管,一定要使用熱軋、冷拔或是雙方統一的辦法。熱軋一般情況下在二輥式(shì)軋鋼廠發展行,無縫鋼管在變截麵圓孔槽和不(bú)動的錐形頂頭所構成的環形交叉孔型中研製。冷拔一般情況下在0.5~100T的單鏈式或(huò)雙(shuāng)鏈式冷拔有關機上開(kāi)展。
1.3、鎮壓法馬(mǎ)上就要受到好的管坯參(cān)加關閉的鎮壓(yā)圓筒內,戳穿棒(bàng)與鎮壓杆一啟運動,使鎮壓件從較小的模孔中抽出。本(běn)法可生(shēng)產有關直徑較小的無縫鋼管。
|





