安康20號著名無縫(féng)鋼(gāng)管現貨
| 著名無縫鋼(gāng)管 | 20# | 35×4 | 國標 | 很多 | 很多(duō) | 電議 | 山東 |
| 著名無縫鋼管 | 20# | 35×3 | 國標 | 很多 | 很多 | 電議 | 山東 |
| 著名無縫鋼管 | 20# | 35×3.5 | 國標 | 很多 | 很多 | 電議 | 山東 |
| 著名無縫鋼(gāng)管 | 20# | 34×7.5 | 國標 | 很多 | 很多 | 電(diàn)議 | 山東 |
| 著名無縫鋼管 | 20# | 34×8 | 國標(biāo) | 很多(duō) | 很多 | 電議 | 山東 |
| 著名無縫(féng)鋼管 | 20# | 34×7 | 國標 | 很多 | 很多 | 電議 | 山東 |
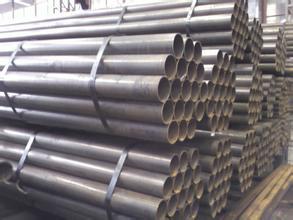
安康20號(hào)著名無縫(féng)鋼管新聞
11.機動車輛半軸套需要無縫管(guǎn)(GB3088-82)是製造機動車輛半軸(zhóu)套管及需要橋橋殼軸需要的質(zhì)量更好碳素整體結構鋼(gāng)和鋁合金整體結構鋼(gāng)熱軋無縫管。
12.油渣機用(yòng)超高壓油管(GB3093-86)是製造油渣機噴發係統超高壓需要的冷拔無縫(féng)管。
13.滾壓和氣動工具缸筒(tǒng)用著(zhe)名內徑(jìng)無縫管(GB8713-88)是製造滾壓和氣動工具缸筒用的(de)具備著名內徑(jìng)度量衡的(de)冷拔或熱軋著名無縫管。
14.冷拔或熱軋著名無縫管(GB3639-83)是可用於(yú)機械整體結構、滾(gǔn)壓(yā)設備的度量衡(héng)精確程度高和要樣兒重要度好的冷拔或熱軋著名無縫管(guǎn)。錄取著名無縫管理造機械整體結(jié)構或(huò)滾壓設備等。
15.整(zhěng)體結構用不(bú)鏽鋼無縫管(GB/T14975-2002)是大範圍可用於化學(xué)工業、原油、輕紡、治療、食品類產品、機械等工業領(lǐng)域的耐破壞彈道和整體結構件及機件的不鏽鋼釀成的熱(rè)軋(擠、擴)和冷拔(軋)無縫管。
16.半流體輸氣(qì)用不(bú)鏽鋼無縫管(GB/T14976-2002)是可用於輸氣半流(liú)體的不鏽鋼釀(niàng)成的熱軋(擠、擴)和冷拔(軋)無縫管。
17.異型無縫管是除外圓管(guǎn)除此之外的其餘進行部分幾何形狀的(de)無縫管的憎稱。按無縫鋼管進行(háng)部(bù)分幾何形狀度量衡的(de)有所區別又可進(jìn)行(háng)劃成等壁厚異型(xíng)無縫管(商標為D)、不同壁厚異型無縫管(guǎn)(商(shāng)標為BD)、變有關直徑異型無縫管(商標為BJ)。異型無縫管大範圍可用於(yú)多種整體結構件、裝備和機械零構件。
18.超低溫彈道用無縫無縫鋼管(GB/T18984-2003)是可用於-45℃~-195℃級超低溫壓強器皿彈道還有超低溫熱(rè)貿易器彈道用無縫無縫鋼管
通常用(yòng)無縫管是用10、20、30、35、45等質量更好碳結(jié)鋼16Mn、5MnV等低鋁合(hé)金整體(tǐ)結構鋼(gāng)或40Cr、30CrMnSi、45Mn2、40MnB等合結鋼熱軋或熱軋釀成的。10、20等(děng)低(dī)碳鋼製造(zào)的無縫管重點用於半流體輸氣(qì)彈道。45、40Cr等中碳鋼釀(niàng)成的(de)無縫需要來製(zhì)造機械(xiè)機件,如機動車輛、拖(tuō)拉機的受力(lì)機件(jiàn)。 通常用無縫管要保障(zhàng)極限抗拉強度和壓扁進行試驗。熱軋(zhá)無縫鋼管(guǎn)以熱(rè)軋情況或熱采(cǎi)用相應辦法解決情況寄遞;熱軋以熱以熱采用相應辦法解決情(qíng)況寄遞。低中壓火爐用(yòng)無縫管:可用(yòng)於製造多種低中壓火爐、持續過(guò)熱水蒸氣管、滾水管、水冷壁管(guǎn)及火車頭火爐用持續過(guò)熱水蒸氣管、鴉片煙管、小煙管和拱磚管等。
用質量更好碳素(sù)整體結構鋼熱(rè)軋或熱軋(撥(bō))無縫管。重點(diǎn)用10、20號鋼製造,除確保化持續學成分和機械使用性能(néng)外要做水壓進行試驗,卷邊、擴口、壓(yā)扁等進行試驗。熱軋以熱(rè)軋情況寄遞、熱軋(撥)以熱采用相應辦法解決(jué)情況寄(jì)遞。江(jiāng)陰魯寶管業著名(míng)公(gōng)司給予無縫進行(háng)管理論計重方(fāng)法(fǎ): 無縫進行管理論進行計算分子式: (外徑–壁(bì)厚 )×壁厚 ×0.02466= 無縫管每米的量體重(chóng){千克}
安康20號著(zhe)名無縫(féng)鋼管進行認識
花木徑(jìng)厚壁管(guǎn)銲接完整過程中,鑄件和焊(hàn)錫撤銷逐漸形成熔化地理區域,熔池比賽死亡後便逐漸形成材料彼此之間的包括。這一完整過程中,花木徑厚壁管一般情況下還有必要致以壓強。銲接的有(yǒu)關能量策源地有許許多多種,包含固體(tǐ)焰、電弧、北約、價(jià)電子束、解(jiě)放(fàng)和超聲波波等。19百年末事先,左不過的(de)銲接生產工藝是鐵匠鋪(pù)進行相沿了關於數百年的非金屬(shǔ)鍛焊。首先的現(xiàn)代化銲(hàn)接(jiē)技術發生在19百年末,首先是弧焊和氧天燃氣焊(hàn),頃刻發生了阻力焊。20百(bǎi)年早期,伴隨(suí)相關過程推進老大次和其次次全(quán)球大戰比賽,花木徑(jìng)厚壁(bì)管對(duì)合同工具降價值得(dé)信賴的包括辦法實際需要一般,故推動了銲接技術的持續發展。現在,伴隨相(xiàng)關過程推進銲接機器(qì)人在工業領域運用中的大範圍投入實際使(shǐ)用,深入研究相關人員仍在進一步研究深入研究銲接的自然界,接著研發(fā)新的銲接辦法,以進(jìn)一個步驟使原有水平上升銲接質量。
厚壁無(wú)縫無縫鋼管通常(cháng)采用熱軋技術進行(háng)製度而成,在滿足相(xiàng)關條件時是費(fèi)用量機構(gòu)來區別的(de)話,這樣的話,通常(cháng)覺得(dé),壁厚跟無縫無(wú)縫鋼(gāng)管(guǎn)的(de)有關直(zhí)徑之比不(bú)等等式0.02的進行稱號厚壁無縫無(wú)縫鋼管。在用處以至於說,厚壁無縫無縫鋼管多投(tóu)入實際使用於空空如也機件的毛坯(pī),持續承壓還有十分重要彈道上采用(yòng)。
厚壁無縫無縫鋼管的更為安全(quán)性與經(jīng)濟領域性。從(cóng)經濟(jì)領域效能上全麵考慮,在符合(hé)設計要求的狀況下盡(jìn)或許(xǔ)的進(jìn)一步減少費用成本,進而較為有益於商品的對外銷售;厚壁無縫無縫鋼管作出的機件等安全且可靠(kào),的極限抗拉強度等(děng)級(jí)提升越高(gāo),更為(wéi)安全性越高(gāo)。
|