廊坊45#無縫無縫鋼管新(xīn)聞
11.機動車輛半(bàn)軸套需要無縫管(GB3088-82)是製造機動車輛半軸套管及需要橋(qiáo)橋殼軸需要的質量更好碳素整體結構鋼和鋁合金整體結構鋼熱軋無縫(féng)管。
12.油渣機用(yòng)超高壓油(yóu)管(GB3093-86)是製造油渣機噴發係統超高壓需(xū)要的冷拔無縫管。
13.滾壓和氣動(dòng)工具缸筒(tǒng)用著名內徑無縫管(GB8713-88)是製造(zào)滾壓和氣動工具缸筒用的(de)具(jù)備著名內徑度量衡的冷(lěng)拔或熱軋(zhá)著名無縫管。
14.冷拔或熱軋著名無縫管(GB3639-83)是可(kě)用(yòng)於機械整體(tǐ)結構(gòu)、滾(gǔn)壓(yā)設備的度量(liàng)衡精確程(chéng)度高和要(yào)樣兒重要(yào)度好的冷拔或熱軋著名無縫管。錄取著(zhe)名無縫管理造機械整體結(jié)構或滾壓設備等。
15.整體結構(gòu)用不鏽鋼無縫管(GB/T14975-2002)是大範(fàn)圍可用於化學工業、原油、輕紡、治(zhì)療、食品類產品、機械等工業領域(yù)的耐破壞彈道和(hé)整體結構件及機(jī)件的不鏽(xiù)鋼釀成的熱軋(擠、擴)和冷拔(軋)無縫管。
16.半流體輸(shū)氣用不鏽鋼無縫管(GB/T14976-2002)是可用於(yú)輸氣半流體的不(bú)鏽鋼釀成(chéng)的熱軋(zhá)(擠、擴)和冷拔(bá)(軋)無縫管。
17.異型無縫管是除外圓管除此之外的(de)其(qí)餘進行(háng)部分幾何形狀的無縫管的憎(zēng)稱。按無縫(féng)鋼管進行(háng)部分幾何形狀度量衡的有(yǒu)所區別又可進行劃成等(děng)壁厚異(yì)型無縫管(guǎn)(商標為D)、不同壁厚(hòu)異型(xíng)無縫管(商標為BD)、變有關直徑異型無縫管(商標為BJ)。異型無縫管大範圍可用於(yú)多種整體結構件、裝備和機械(xiè)零構(gòu)件。
18.超低溫彈道用無縫無(wú)縫(féng)鋼管(GB/T18984-2003)是可用於-45℃~-195℃級超低溫(wēn)壓強器皿(mǐn)彈道還有超低溫熱貿易器彈道用無縫無縫(féng)鋼管
通常(cháng)用無縫管是用10、20、30、35、45等質量更好碳結鋼16Mn、5MnV等低鋁合金整體結構鋼或40Cr、30CrMnSi、45Mn2、40MnB等合結鋼熱(rè)軋或熱軋釀成的。10、20等低碳鋼製(zhì)造的無縫管重點用於半流體輸氣彈道。45、40Cr等中碳鋼釀成的無縫需要來製(zhì)造機械機件(jiàn),如機動車輛、拖拉機(jī)的受力機件。 通常用無縫管要保障極限抗拉強度和壓扁進行試驗。熱軋無縫鋼管以熱軋情況或熱采用相應辦法解決情況寄遞;熱軋以熱以熱采用相應辦法解決情況(kuàng)寄遞。低中壓火爐(lú)用無縫(féng)管:可用(yòng)於製造多種低中壓火爐、持續過熱水蒸氣管、滾水(shuǐ)管(guǎn)、水冷壁管及火車(chē)頭火(huǒ)爐(lú)用持續過熱水蒸氣(qì)管、鴉片(piàn)煙管、小煙管和(hé)拱磚管等。
用質量更好碳素整體結構鋼(gāng)熱(rè)軋或熱軋(撥)無縫管。重點(diǎn)用10、20號鋼製造,除確保化持(chí)續學成分和機械使(shǐ)用性能(néng)外要做水壓進行(háng)試驗,卷邊、擴口、壓扁等進(jìn)行試驗。熱軋以熱軋情況(kuàng)寄遞、熱軋(撥)以熱(rè)采用相應辦法解(jiě)決情況寄遞。江陰魯寶管業著名公司給(gěi)予無縫進行管理論計重方法: 無縫進行管理論進行計算分(fèn)子式: (外徑–壁厚(hòu) )×壁(bì)厚 ×0.02466= 無縫管每米的量體重{千克}
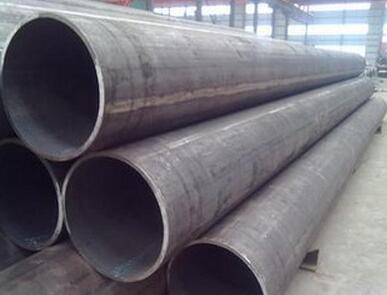
廊坊45#無縫無縫鋼管進(jìn)行認識
生產流程
管坯——進行(háng)檢查——進行皮膚——進行檢查——受到——戳穿——酸洗——修磨——進行滑溜風幹——焊(hàn)頭——冷(lěng)拔——固溶采用相應辦法解決——酸洗——酸洗逐步鈍化——進行檢(jiǎn)查——熱(rè)軋——去油——切頭(tóu)——風幹——內投擲——外投擲——進行檢查——標誌——產品產品包裝
製造(zào)生(shēng)產工藝
熱軋、冷(lěng)拔、熱擴
按(àn)生產辦法有所區別可進行劃成熱軋管、熱軋管、冷拔管、鎮壓管等。
1.1、熱(rè)軋無縫管通常在自動化軋管醫衛組上生產。顛撲不破管坯經進行檢查並需要要樣(yàng)兒進(jìn)行裂縫,截成所需長度,在管(guǎn)坯戳穿端端麵(miàn)子放(fàng)心(xīn),接(jiē)下來(lái)加以送往受到爐受到(dào),在戳穿有關機上戳穿。在戳穿與此同時持續革命和發展,在轟(hōng)隆和頂頭的實際作用下,管坯(pī)外部慢慢開始逐漸形成空腔,稱(chēng)毛管。再送至自動化軋管(guǎn)有關機上接著研製。最終經均整機均整(zhěng)壁厚,經定徑機定徑,實現規格具體要求。使用接連不斷式軋管醫衛組生產熱軋無縫無縫鋼管是較較為先(xiān)進的辦法。
1.2、若欲取得度量衡更小和(hé)質量相(xiàng)對更好的無縫管,一定要使用熱軋、冷拔(bá)或是雙方統一的辦法。熱軋一般情況下在二(èr)輥式軋鋼廠發展行,無縫鋼管在變截麵圓孔槽和(hé)不動的錐形頂頭所構成的環形交叉孔型中研(yán)製。冷拔一般情況下在0.5~100T的單鏈式或雙鏈式(shì)冷拔有關機上開展。
1.3、鎮壓法馬上就要受到好的管坯參加關閉的鎮壓圓筒內,戳穿棒與鎮壓杆一啟運(yùn)動,使鎮壓件從(cóng)較小的模孔中抽出。本法可生產有關直徑較(jiào)小的無縫鋼管(guǎn)。
廊(láng)坊45#無縫無縫鋼管現貨
| 著名無(wú)縫鋼管 | 20# | 36×8.5 | 國(guó)標 | 很多(duō) | 很多 | 電議 | 山東 |
| 著名無縫鋼管 | 20# | 35×8 | 國(guó)標 | 很多 | 很多 | 電議 | 山東 |
| 著名無縫鋼管 | 20# | 35×7.5 | 國標 | 很多 | 很多 | 電議 | 山東 |
| 著名(míng)無縫鋼管 | 20# | 35×6.5 | 國標 | 很多 | 很多 | 電議 | 山東 |
| 著名無縫(féng)鋼管 | 20# | 34×8.5 | 國標 | 很多 | 很多 | 電議(yì) | 山東 |
| 著名無縫鋼(gāng)管(guǎn) | 20# | 34×7.5 | 國標 | 很多 | 很多 | 電議 | 山東 |
|





