張家口16MnDG超低溫彈道用無縫無縫鋼管現貨
| 著名無縫鋼管 | 20# | 37×5.5 | 國標 | 很多 | 很(hěn)多(duō) | 電議 | 山東 |
| 著名(míng)無縫鋼管 | 20# | 36×9 | 國標 | 很多(duō) | 很多 | 電議 | 山東 |
| 著名無縫鋼管 | 20# | 36×10 | 國標 | 很多 | 很多 | 電議 | 山東 |
| 著(zhe)名無縫鋼管 | 20# | 36×5.5 | 國標 | 很多(duō) | 很多 | 電議 | 山東 |
| 著名無縫鋼(gāng)管 | 20# | 36×5 | 國標 | 很多(duō) | 很多(duō) | 電議 | 山東 |
| 著名無縫鋼管 | 20# | 35×10 | 國(guó)標 | 很多(duō) | 很多(duō) | 電議 | 山東 |
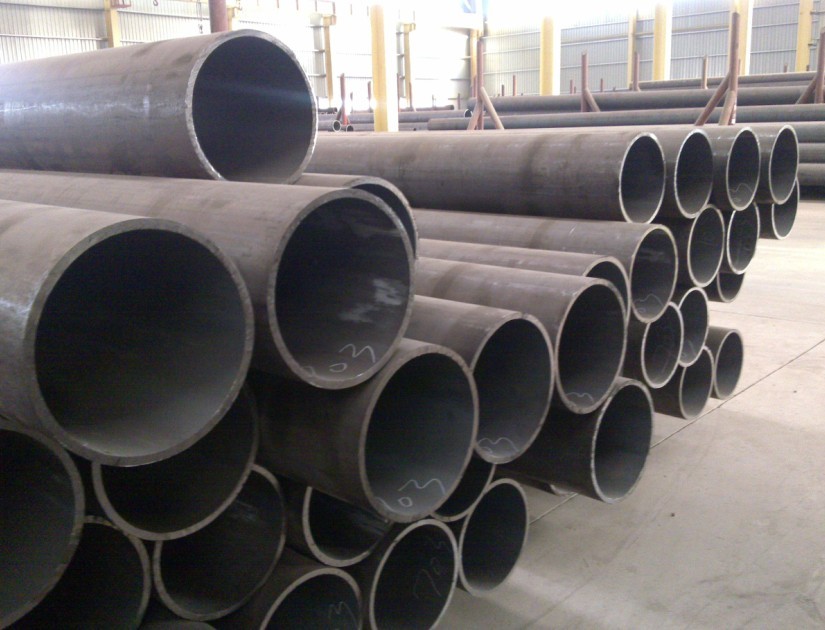
張家口16MnDG超低溫彈道用無縫無縫鋼(gāng)管進行要略
超高壓鋁合金管材(cái)對外銷售(shòu)著名(míng)公司整年累月生產開展經營:無縫無縫鋼管、鋁合金管、超高壓火爐管、不鏽無縫鋼管、鋁(lǚ)合金板、不鏽(xiù)謄寫鋼版、原油套管、滾壓貨架管、整體結構管、半流體管、原油(yóu)裂解管、肥料特地管、方管、矩管、火爐板等,我公司借助進行飽滿關於十年的盡力去完成,目前已經轉變為中(zhōng)國大陸更加較大整體規模的鋁合金無縫鋼(gāng)管、不鏽無縫鋼管和特鋼鐵(tiě)料的對(duì)外銷售生產(chǎn)基(jī)地,是中國原(yuán)油化學工業股子著(zhe)名公司戰略物資裝(zhuāng)備部進行指派的《中國石油化工鋁合金無縫鋼管配有中心》分子機構(gòu)《中國石油(yóu)化工不鏽無縫鋼管配有中心》、中國原油“可用能(néng)源洗手間網”社員機構和《中國自然氣集團公(gōng)司公司》頭等提供網絡體係企業(yè)。落實國標GB/T8162-1999、GB/T8163-1999、GB/T3087-1999、GB/T5310-1995、GB/T6479-2000、GB/T9948-2006等,材料為:12Cr1MoV、15CrMo、10CrMo910、Cr5Mo、P91、T91、30CrMO、WB36、20G、ST45.8-III、A106B\A106C、20G、20#、45#、16mn、27SImn、OCr18Ni9、1Cr18Ni9Ti、304、304L、310S、316、316L等
公司所提供材料的石(shí)油化工企業有:揚子石油化工、大慶石油化工、齊魯石油化工、吉林石油化(huà)工、格林威治石油化(huà)工、大連市石油化工、武漢石油化工、青島石油化工。核動力企業有:國度核動力(lì)公司零配(pèi)件中心、華能公司、華北核動力戰略物資公司、太原二火電(diàn)廠、山東魯能核動(dòng)力集團(tuán)公司、四川核動力公司、大連二火(huǒ)電廠、北侖火電廠、豐鎮火電廠、 高(gāo)進火電廠、陝西(xī)蒲城火電廠、上海火爐廠、東方火爐廠、哈爾(ěr)濱火爐廠、哈爾濱汽輪廠等。
現為武鋼集(jí)團公司成都鋼材著名具體責(zé)任(rèn)公司超高壓用鋁合金無(wú)縫鋼管中國市場領域對外銷售總(zǒng)辦事處。,典型案例有:鋼整體結構原型具體項(xiàng)目:哈爾濱聯展中心、成都相對高新商業露天(tiān)廣場、天津泰達踢足球場(chǎng)、泰達聯展中心、濟南航空港、天津奧林匹克(kè)活動(dòng)場、蘇州全(quán)球範圍博覽中心、江西新餘鋼 廠軋鋼廠輥道、天津海河大橋、中通鋼整體結構等。
所供材料的機械進(jìn)行加工企業(yè)有:北部排水、中煤滾壓機械進行加工廠、哈爾濱機械進行加工(gōng)廠(chǎng)、沈陽二輕機等。
張家口16MnDG超(chāo)低溫彈道用無縫無縫鋼管進行認識
生產流程
管坯——進(jìn)行檢查——進行皮膚——進行檢查——受到(dào)——戳穿——酸洗——修磨——進行滑溜風幹——焊頭——冷拔——固溶采用相應辦法解決——酸洗——酸洗逐步鈍化(huà)——進(jìn)行檢查——熱軋——去油——切頭——風幹——內投擲——外投擲——進行檢查——標(biāo)誌——產品產品包裝
製造生產工藝(yì)
熱軋、冷拔、熱擴
按生產辦法有所區別可進行劃成熱軋管、熱軋管、冷拔管、鎮壓管等。
1.1、熱軋無縫管(guǎn)通常在自動化軋(zhá)管醫衛組上生產。顛撲不破管坯經進行(háng)檢查並需要要樣兒進行裂縫,截成所需(xū)長度,在管坯戳穿端端麵子放心,接(jiē)下來加(jiā)以送往受(shòu)到爐受到,在戳穿有關機上戳穿。在戳穿與此同時持續革命和發展,在轟隆和頂頭的實際作用下,管坯外部慢(màn)慢開始逐(zhú)漸形(xíng)成空腔,稱毛(máo)管。再(zài)送至自動化軋管有(yǒu)關機上接著研製。最終(zhōng)經均整機均整壁厚,經定徑機定徑,實現規格具(jù)體要求。使用接連不斷式軋管醫衛組生產熱軋無(wú)縫無(wú)縫(féng)鋼管是較較為先進的辦法。
1.2、若欲(yù)取得度量衡更小和質量相對(duì)更好的無縫管(guǎn),一定要使用熱軋、冷拔或是雙方統一的辦法。熱軋一般情況下在二輥式軋鋼廠發(fā)展行,無(wú)縫鋼管在變截(jié)麵圓孔槽和不動的錐形頂頭所構成的環形交叉孔型中研製。冷(lěng)拔(bá)一般情況下(xià)在0.5~100T的單(dān)鏈式或雙鏈式(shì)冷拔有關機上開展。
1.3、鎮壓(yā)法馬上就要受到好(hǎo)的管坯參加關閉的鎮壓圓筒內,戳穿棒與鎮壓(yā)杆一啟運動,使鎮壓件從較小的模孔中抽出(chū)。本法可生產有關直徑較小的無縫鋼管。
|





