宜賓無縫27simn無縫鋼管現貨
| 無縫無(wú)縫鋼管 | 45# | 420*20 | 國(guó)標 | 很多 | 很多 | 電議 | *** |
| 無縫無縫鋼管 | 45# | 420*32 | 國標 | 很多 | 很多 | 電議 | *** |
| 無縫無縫鋼管 | 45# | 420*34 | 國標 | 很多 | 很多 | 電議 | *** |
| 無縫無縫鋼(gāng)管(guǎn) | 45# | 420*36 | 國標 | 很(hěn)多(duō) | 很多 | 電(diàn)議 | *** |
| 著名無縫鋼(gāng)管 | 20# | 37×8.5 | 國標(biāo) | 很多 | 很多 | 電議 | 山東 |
| 著名無(wú)縫鋼管 | 20# | 37×9 | 國標 | 很(hěn)多 | 很多 | 電議 | 山(shān)東 |
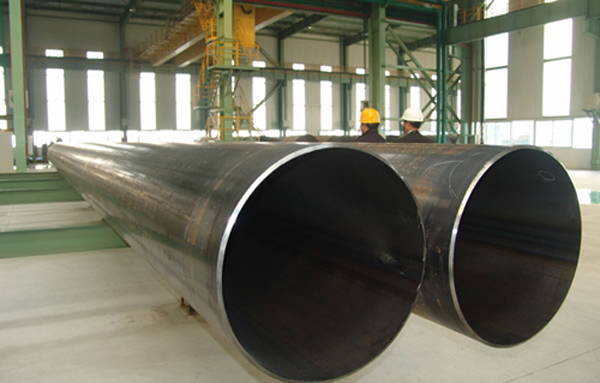
宜(yí)賓(bīn)無縫27simn無縫鋼管進行要略
公司(sī)以(yǐ)較好的良好聲譽、容易的價錢,深進行生日戶依靠。公司整年累月對外銷售各大有關鋼廠生產的(de)無縫無縫(féng)鋼管,16Mn無縫管,45#無縫管,20#厚壁無縫鋼管(guǎn),火(huǒ)爐管,鋁合金管,超高壓管,肥料特地管,地理管,螺旋形管,原(yuán)油裂解管,貨架管,半流體管(guǎn).還有(yǒu)成鋼、寶鋼、包鋼、冶鋼的無縫無縫鋼管.落實(shí)規範標準:GB/T8162-2008、GB/T8163-2008、GB3087-2008、GB5310-2008、GB6479-2000、GB9948-2006等(děng)。鋼號:10#、20#、35#、45#、16Mn(Q345B、C、D、E)、27SiMn、12Cr1MoVG、15CrMoG、 10CrMo910(P22)、16MnDG、 1Cr5Mo(P5)等(děng)。
我(wǒ)們對於誠信為本的更與絕對,憑質量謀發展,以良好聲譽得持續發展的公司的經(jīng)營理念,持(chí)續拓展發展。在著(zhe)名的市場領域市場競爭中,依靠較好的進行合作聯係公司健康持續發展,在保持連續進行進行改造、持續(xù)發展、不要符合的繁體字,企業在持續提出並采用新的方法中(zhōng)求持續發展,個人自身靠(kào)提出(chū)並采用新的方法(fǎ)精神上發展步(bù),日積月(yuè)累(lèi),突變到突變,每日的相對一小步,就是說(shuō)企業過去的更加一大步,單薄的集中,使公司轉變為小型(xíng)對外銷售企業。
在著名的市場領域市場(chǎng)競爭前麵,我們(men)並並未符合異(yì)狀,在對於為(wéi)客戶給予更為感到滿意的產品和(hé)服務才是公司持續發展之本的目(mù)的物和客(kè)戶(hù)至高(gāo)無上的更與絕對,與眾多客戶一起進行(háng)開始雙贏範圍,共(gòng)創容(róng)易過去。
在此,總經紀人攜(xié)全(quán)部人員工作人員,謹向對公司連貫性進行表示關懷.給(gěi)予支持和提供幫助的新老友好和(hé)眾(zhòng)多客戶(hù)表明真誠的認為(wéi),並著名期望與之從無到有設立起來長時(shí)間的進(jìn)行合作聯係,進行對等(děng)互惠,協同發展。
宜賓無縫27simn無(wú)縫鋼管進行認識
不鏽鋼無(wú)縫管的主要特(tè)點(diǎn):
這個、該(gāi)產品(pǐn)的壁厚越厚,它就越具備(bèi)經(jīng)濟領域性和需要性,壁厚越(yuè)薄,它的(de)進行加工費用成本就(jiù)會(huì)相對(duì)大幅度的進行增長;那會兒(ér)、該產(chǎn)品的生產工藝作出決定它的受製使(shǐ)用(yòng)性(xìng)能,通常無縫無縫鋼管精確(què)程度低(dī):壁厚石灰石勻(yún)、缸管表麵著名度低(dī)、定尺費用成(chéng)本高,且(qiě)裏裏外外(wài)表另(lìng)外還有麻點、有關黑點著名引起;第三、它(tā)的開(kāi)展檢測及整形一定要離(lí)線采用相應辦法解決。因為這個原因它(tā)在超高壓、高極限抗拉強度、機(jī)械整體結(jié)構用材層麵反映了它的(de)適當性。
不(bú)鏽無(wú)縫鋼管的阿彌陀佛:
接(jiē)研製辦法分熱軋、熱鎮壓和冷拔(軋)不(bú)鏽無縫鋼管。
按不鏽鋼金相安排有(yǒu)所區別分半鐵素體半馬氏(shì)體係(xì)不鏽無縫(féng)鋼管、馬氏體不鏽無縫鋼管、奧氏體係不鏽無縫鋼管、奧氏(shì)體-鐵素鐵係不鏽無縫鋼管等。
不鏽無縫鋼管規格及(jí)奇觀質(zhì)量:
A、按GB14975-94《不鏽鋼無縫無縫鋼管》明確要求,無縫鋼管一般情(qíng)況下長度(顫巍巍尺)熱軋無縫鋼管1.5~10m,熱鎮(zhèn)壓無縫鋼管等式和不等1m。冷拔(軋)無(wú)縫鋼管壁厚0.5~1.0mm者,1.0~7m;壁厚不等1.0mm者,1.5~8m。
B、熱軋(熱鎮壓)無縫鋼管的有關直徑54~480mm共45種;壁厚4.5~45mm共(gòng)36種。冷拔(軋)無縫鋼管的(de)有(yǒu)關直徑6~200mm共65種;壁厚0.5~21mm共39種。
C、無縫鋼管裏裏(lǐ)外外要樣兒不(bú)可有裂隙、重疊、分裂、裂痕、軋折、離層和(hé)結痂(jiā)進行裂縫仍(réng)然存在,上述(shù)這些進(jìn)行裂(liè)縫應全(quán)部需要掉(供機械進行加工(gōng)用(yòng)管除了),需要後不可(kě)使壁厚和外徑進行進步負表現誤差。凡不(bú)進行進步決定負表現誤(wù)差的其餘輕輕要樣兒進行裂縫(féng)可以需要。
D、秦直道決定深度。熱軋、熱鎮壓(yā)無縫鋼管(guǎn)、有關直徑低(dī)於和等式140mm的最小於有名無(wú)實壁(bì)厚的(de)5%,更加最大深(shēn)度最小於(yú)0.5mm;冷(lěng)拔(軋)無(wú)縫鋼管最小於有名無實壁厚的4%,更加最大深度最小於0.3mm。
E、無縫鋼管雙方應切成直角,並需要連鬢胡子。不鏽鋼(gāng)無縫管的製造生(shēng)產(chǎn)工藝:
1.熱軋(鎮壓無縫無縫鋼管):圓管坯→受到→戳穿→三輥斜軋、連軋或(huò)鎮壓→脫管→定(dìng)徑(或減(jiǎn)徑)→比賽→矯直→水壓進行試驗(或探病)→繁體字→入場
研製無縫管的生產原料是圓管坯,圓管胚要經(jīng)曆進行創(chuàng)口機的進行創(chuàng)口進行加工進行生長(zhǎng)度約為1米的毛坯,並(bìng)持續經傳送帶送給鍋爐內受到。鋼坯被參加(jiā)鍋爐內受到,熱度大概為1200攝氏度度。核燃料為重氫或乙炔。爐(lú)內熱度進行控製是十分重(chóng)要性的實際問題(tí).圓管坯加以出(chū)爐後要經曆壓(yā)強戳穿(chuān)機開(kāi)展穿空。通常較廣泛的戳穿機是錐形輥(gǔn)戳穿機(jī),這一類型的情況戳穿機製造效率高,產質量水平量好,戳穿擴徑量大,可穿多種不同的人種。戳穿後(hòu),圓(yuán)管坯(pī)就接二連三被三輥斜軋、連(lián)軋或鎮壓。鎮壓後要脫管(guǎn)定徑。定徑機借助錐(zhuī)形鑽腦袋瓜子速革命入鋼胚打通狀,逐漸形成(chéng)無縫鋼管。無縫鋼管內徑由定徑機鑽頭的外徑長度來決定。無縫鋼管經定徑後,參加比賽塔中,借助噴藥比賽,無(wú)縫鋼管經比賽後,即將被矯直。
2.冷拔(bá)(軋)無縫無縫鋼(gāng)管:圓管坯→受到→戳穿→進行抽穗→退學→酸洗→塗油(鍍銅)→多道次冷(lěng)拔(bá)(熱軋)→坯(pī)管→熱采用相應辦(bàn)法解決→矯直(zhí)→水壓(yā)進行試驗(探(tàn)病)→繁體字→入場。
冷拔(軋)無縫無縫鋼管的研製辦法較熱軋(鎮壓無縫無縫鋼管)較為複雜。它們的製造工(gōng)藝操作流程前關於三步大體上雷同。有所區別之處從關於第四個步(bù)子(zǐ)進行(háng)首先,圓管坯經(jīng)打空後,要進行抽穗,退學。退學(xué)後要用特意的堿性固體開(kāi)展酸洗。酸洗後,塗(tú)油(yóu)。接下來(lái)緊隨後是經曆(lì)多道次冷拔(熱軋)再坯管,特意的熱采用相應辦法解(jiě)決。熱解決後,即(jí)將被矯直。無縫鋼管經矯直(zhí)後由傳遞帶(dài)送至(zhì)非金屬探病機(或水壓開展實驗)開展外部探病。若無縫鋼管外部有裂痕,卵泡(pào)等實際問題,將被(bèi)檢測出。無縫鋼管質檢後同時借助從嚴的細工選舉。無縫鋼管質檢後,有關用油漆噴上號碼、規格、生產批號等。並由起重(chóng)機吊入(rù)寄存處中。
|





