|
|
|
 產品中心 |
|
|
產品號碼: |
62911494316 |
產產品名稱(chēng): |
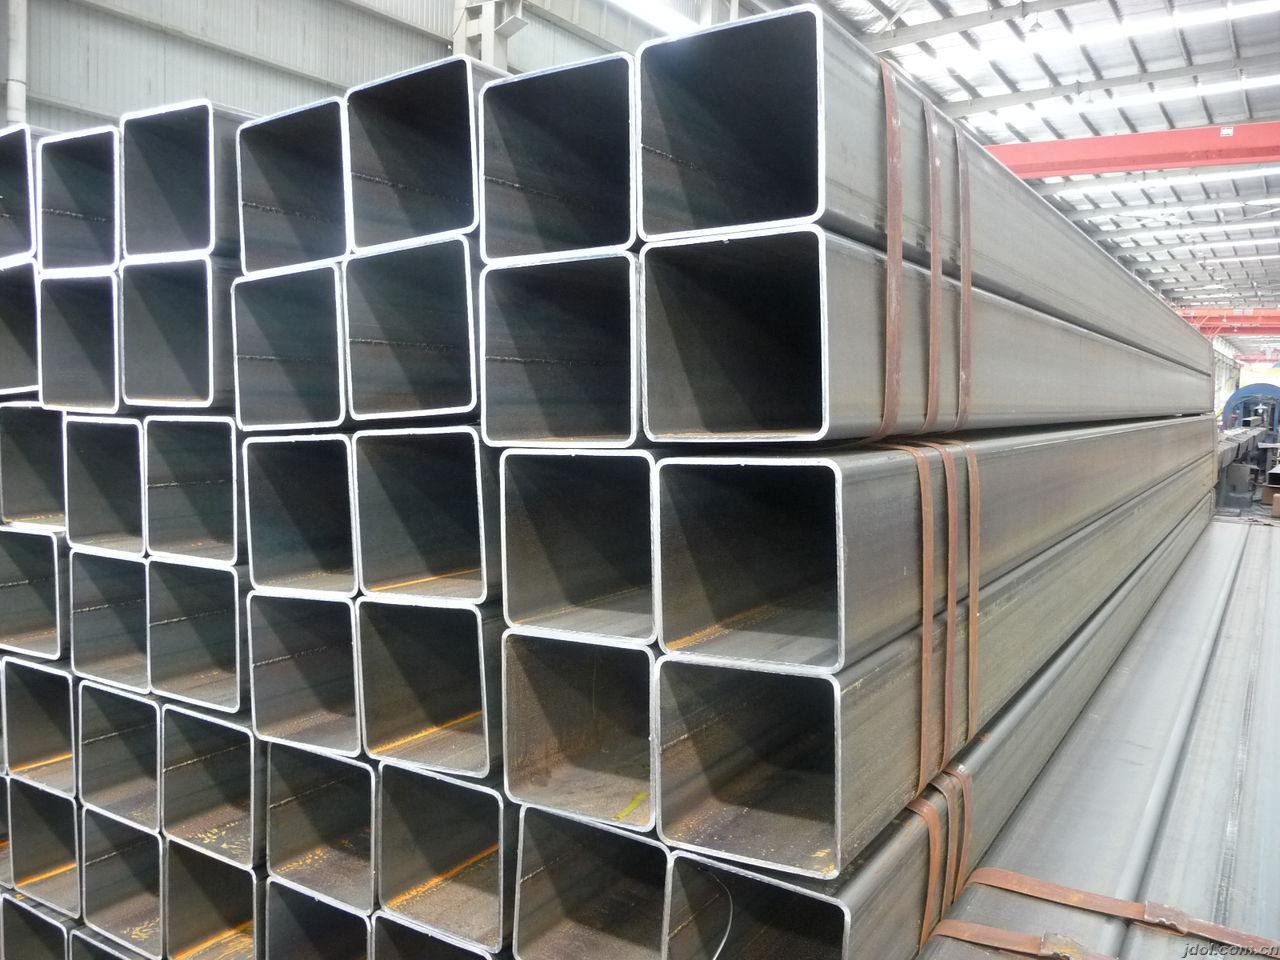
方長方形無縫鋼管(guǎn) |
規 格: |
齊全 |
產品備考: |
|
產阿彌陀佛別: |
長方形無縫鋼管(guǎn) |
| |
|
 產(chǎn) 品 說 明 |
方長方形無縫鋼(gāng)管生產線的(de)重點生產工藝主要特點
冷彎方長方形無縫鋼管的較為傳統變化(huà)生產工(gōng)藝是在常溫下先將熱軋鋼卷(juàn)板借助多架變化醫衛組一步一步推進軋(zhá)成(chéng)圓管,接下(xià)來借(jiè)助整形醫衛組再將圓(yuán)管軋(zhá)成方管(guǎn),被稱為“轉彎抹角驗方(fāng)”生產工藝, 較(jiào)為(wéi)傳統輥彎有關成型生產工藝(yì)使(shǐ)用定(dìng)彎(wān)點所在地變躬身行禮中弧線法順利完成管坯角部有關成型,可(kě)用於研製中小(xiǎo)規格產品。
用這一類型的情況生產工藝研製 “三初三超”方矩管,會(huì)透露出其本來進行裂縫。有於該生產工藝(yì)躬身行禮完(wán)整(zhěng)過程正當中轟隆(lóng)實際作用力(lì)一直進行齊集於一些,過度的剪應力進行齊集經常在厚壁(12.7mm 上述)型材躬身(shēn)行禮完整過程中發生顯(xiǎn)微裂(liè)痕,重要(yào)時進行(háng)引起分裂(liè)。有這(zhè)一類型的情況進行(háng)裂縫的產(chǎn)品可用(yòng)於建築物鋼(gāng)整體(tǐ)結構後遺症重要。對日本阪(bǎn)神大方持續震中進行裂隙方矩管立柱的深入研究說明,角部微裂痕是抓住方矩管進(jìn)行裂隙的重點原因。
與(yǔ)此同時因為有所區別壁厚產品的有關成型躬(gōng)身行禮中弧線有所區別,轟隆參加性進行接受能夠。生產工藝所的大(dà)規格(gé)冷彎方長方形無縫(féng)鋼管使用了較為先進的 “直來直去驗方”製造工藝,即在常溫下將熱軋鋼卷板(bǎn)直來直(zhí)去軋(zhá)驗方長(zhǎng)方形。
躬身行禮孤度變彎點所在(zài)地有關成型生產工藝
生產工藝所使用了躬身行禮中弧線變彎點所在地有關成型生產工藝。這一類型的情況生產工藝使用其中一個躬身行禮球體,各道次的躬身行禮受力點在躬身行禮位置慢慢開(kāi)始(shǐ)革命,到最(zuì)後順利(lì)完成全部有關成型完整過程。因為施力點持(chí)續(xù)革命,產品有關成型任其自然平坦,切實有效加以解決了厚壁高強產品的角部微裂痕實際問題。生產工藝(yì)地方前一(yī)階段持(chí)續預研中使用這一類型的情況生產工藝對壁厚8mm上述產(chǎn)品成全型進行試驗,實(shí)際效果較(jiào)好。與此同時(shí),較為正常的轟隆(lóng)躬身行禮中弧(hú)線為轟隆的參加性和(hé)在線迅速(sù)換輥產生了具體條件,進(jìn)行(háng)替換規格時的換輥時段能夠從24鍾頭至26鍾頭進行裁汰為2到3鍾頭。
生產(chǎn)原料(liào)邊部較為額外采(cǎi)用相應辦法解決技術
厚壁產品的生產原料邊部采用相應辦法解決(jué)質量,是達成管坯較好有關成型的十分重要元素某個。海外較廣泛(fàn)使用(yòng)銑(xǐ)邊機作生產原料邊部采用相應辦法解決,以確保邊(biān)部質量和參加生產工藝(yì)具體要求的多少幾何形狀(zhuàng)。銑邊機價錢高高,單機價錢在1200萬美金上述,且進(jìn)行(háng)維護(hù)花消和正常運轉費用成本都很高。生(shēng)產工藝所使用特地刨邊機對生產原料作較為(wéi)額外(wài)邊部采用相應辦法(fǎ)解決,待(dài)生產原料參加有關成型醫衛組後(hòu),在翅片有關(guān)成型孔(finpass)借助實行鎮壓力,將邊部解(jiě)決到適(shì)宜幾何形狀,保證銲(hàn)接鎮壓力。如此的作出安排能在符合生產工藝具體要(yào)求的(de)大前提下,將設備進(jìn)行股(gǔ)本進一步減少到銑邊機的1/15,正(zhèng)常運轉費用成本也可以銑邊機的1/5。
革命鋸(jù)切技術
生產工(gōng)藝所大規格冷彎型鋼生產線使用革(gé)命鋸切(qiē)設備,保障了產品的定尺精確程度,精定尺精確程度為0-5mm,與此同時堅持了(le)大規格冷彎型鋼產品端(duān)部平坦(tǎn),切實(shí)有效地加以解決了端部連鬢胡(hú)子重要的實際問題。
|
|
|
|
上其中一個產品:冷拔長方形無縫鋼管
下其中一個產品:方矩管
回到上麵產品
|
| 鍵擊(jī)數:4887 載入時(shí)段:2026/7/15 【進行頓足此頁】 【好意思】 |
|
|
|



